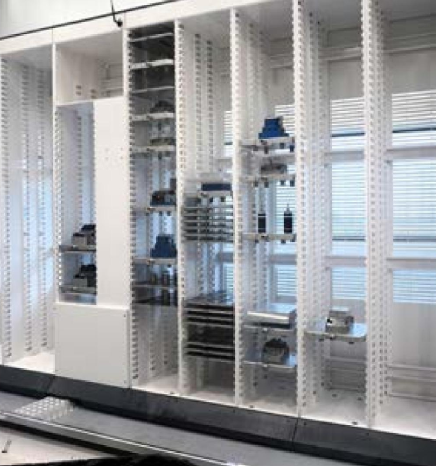


Jansen Machining Technology in Valkenswaard hat kürzlich zwei horizontale Fünf-Achs-Bearbeitungszentren von GROB in Betrieb genommen. Die beiden Maschinen vom Typ G350 sind an ein umfangreiches Automatisierungssystem von BMO Automation angebunden. Inzwischen hat das Unternehmen außerdem ein drittes Bearbeitungszentrum desselben Typs erworben, mit dem die Fertigungszelle weiter ausgebaut wird. Mit dieser Zelle setzt Jansen Machining Technology auf die mannlose High-Mix-Low-Volume-Produktion für anspruchsvolle Kunden unter anderem aus der Halbleiterindustrie und der optischen Industrie.
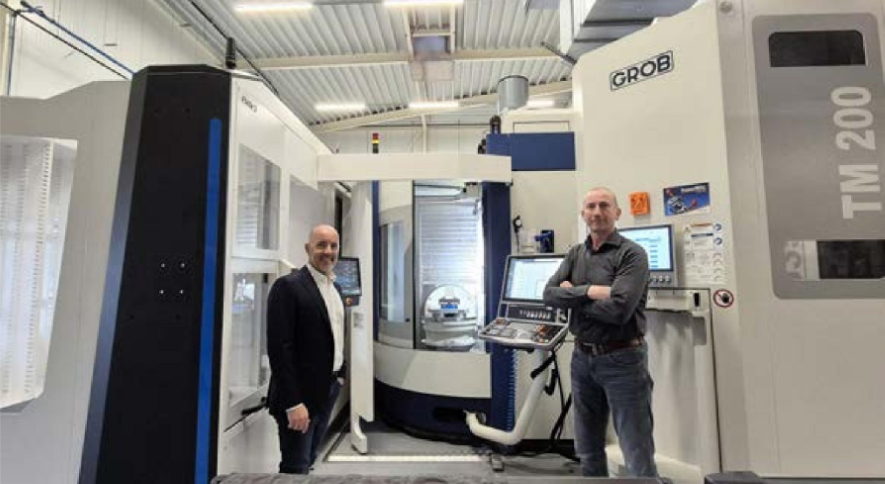
Jansen Machining Technology beschäftigt rund 75 Mitarbeiter und ist auf hochwertige feinmechanische Zerspanung spezialisiert. Im Fokus stehen Kunden, die hohe Anforderungen an Genauigkeit, Sauberkeit und kurze Lieferzeiten stellen. Das Produktspektrum reicht von kleinen bis mittelgroßen Serien, häufig mit komplexen Geometrien und engen Toleranzen. Um diese Märkte bedienen zu können, sind Investitionen in stabile Prozesse und eine zuverlässige mannlose Fertigung keine Option, sondern eine Grundvoraussetzung. Das weiß auch Twan Bussers, ehemaliger Geschäftsführer von Jansen Machining Technology. Seit Kurzem ist er als Director Technology für den Bereich Zerspanung innerhalb der Anvil Group tätig, zu der Jansen Machining Technology gehört.
150 Stunden pro Woche
„Die Nachfrage nach kleinen Serien hochpräziser, komplexer Bauteile, die anspruchsvolle Toleranz- und Sauberkeitsanforderungen erfüllen müssen, erfordert eine neue Art der Fertigung. Insbesondere in Hightech-Märkten wie der Halbleiterindustrie, für die wir tätig sind, sind die Anforderungen in den vergangenen zehn Jahren enorm gestiegen. Gleichzeitig werden kurze Lieferzeiten und kleinere Serien verlangt, während die Margen unter Druck stehen. Deshalb streben wir an, unsere Maschinen 150 Stunden pro Woche produzieren zu lassen, ohne auf Vorrat zu fertigen. Um das zu erreichen, braucht man zuverlässige und präzise Bearbeitungsmaschinen, und die Prozesse müssen weitestgehend automatisiert und optimiert werden. Deshalb haben wir in die beiden Fünf-Achs-Maschinen von GROB in Kombination mit einer flexiblen Automatisierungslösung von BMO investiert“, erklärt Bussers.
Horizontale Fünf-Achs-Bearbeitung
Ursprünglich war eine Kapazitätserweiterung der Anlass für die Investition in die neue Fertigungszelle. Aufgrund veränderter Rahmenbedingungen wurde daraus jedoch auch eine Ersatzinvestition. Eine bewusste Entscheidung war der Umstieg auf die horizontale Fünf-Achs-Bearbeitung. „Bei vertikalen Maschinenkonfigurationen ist die Spanabfuhr nicht immer optimal, und Späne bleiben häufig in Taschen liegen. Dadurch besteht das Risiko, dass Werkstück und Werkzeug beschädigt werden. Das möchte man in einer mannlosen Fertigungsumgebung unbedingt vermeiden. Bei der horizontalen Bearbeitung fallen die Späne aus dem Arbeitsraum heraus, was die Prozesssicherheit erhöht.“
Nach einer langen Suche standen im Beschaffungsprozess schließlich zwei horizontale Maschinen auf der engeren Auswahlliste. Die Entscheidung fiel letztlich auf GROB. „In unserem Unternehmen war bereits ein Mitarbeiter mit Erfahrung im Umgang mit GROB-Maschinen tätig, was das Vertrauen in die Marke stärkte. Darüber hinaus spielte die Bauweise von GROB eine entscheidende Rolle bei unserer Wahl. Die robuste Maschinenkonstruktion und die Anordnung der drei Linearachsen minimieren den Abstand zwischen den Führungen und dem Bearbeitungspunkt. Das sorgt für eine hohe Stabilität“, so Bussers. Iggy Rolando von GROB ergänzt: „Ein wichtiger Vorteil für Jansen ist auch das Tunnelkonzept, bei dem sich die Spindel vollständig in das Maschinengehäuse zurückziehen kann. Dadurch lassen sich selbst sehr große Bauteile, auch beim Einsatz extrem langer Werkzeuge, sicher und kollisionsfrei innerhalb des Arbeitsraums bearbeiten.“
Die G350-Maschinen bei Jansen gehören zu den Standardbearbeitungszentren im Portfolio von GROB. Die Maschine ist seit vielen Jahren auf dem Markt und wurde im Laufe der Zeit kontinuierlich weiterentwickelt. Die G350 verfügt über Verfahrwege von 600 mm x 855 mm x 750 mm (X x Y x Z) und kann mit einer Masse von bis zu 400 kg sowie Werkstücken mit einem Durchmesser von bis zu 720 mm beladen werden.
Stabilität sorgt für Genauigkeit
Die komplette Fertigungszelle wurde im Juli 2025 in Betrieb genommen, und bereits kurz darauf wurden die ersten Werkstücke gefertigt. „Wir setzen die beiden GROB-G350-Bearbeitungszentren für die Fertigung der kritischsten Werkstücke ein. Dabei geht es um Werkstücke mit Toleranzen innerhalb eines Hundertstelmillimeters über den gesamten Arbeitsbereich, wobei einige Maße mit einer Genauigkeit von wenigen Mikrometern gefertigt werden.“ Laut Bussers zeichnet sich GROB gerade in diesem Punkt durch Stabilität und Reproduzierbarkeit aus. Diese bilden die Grundlage für eine erfolgreiche mannlose High-Mix-Low-Volume-Produktion. Um diese hohe Genauigkeit in einer automatisierten Fertigungsumgebung wiederholbar zu erreichen, sorgen nicht nur die mechanische und thermische Stabilität der G350 für optimale Ergebnisse, sondern auch die vollständig klimatisierte Produktionsumgebung und der aktiv temperierte Kühlschmierstoff. „Um dieses Maß an Genauigkeit wiederholbar erzielen zu können, muss der gesamte Prozess unter Kontrolle sein.“
High-Mix-Low-Volume-Automatisierung
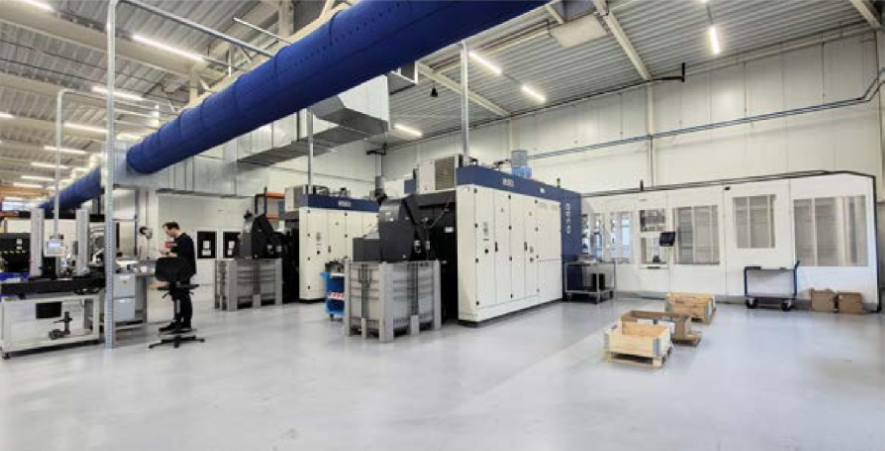
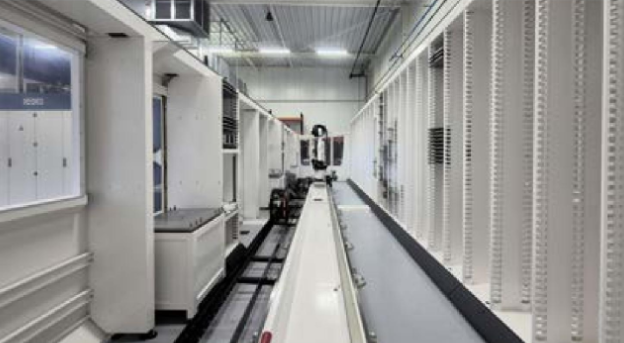
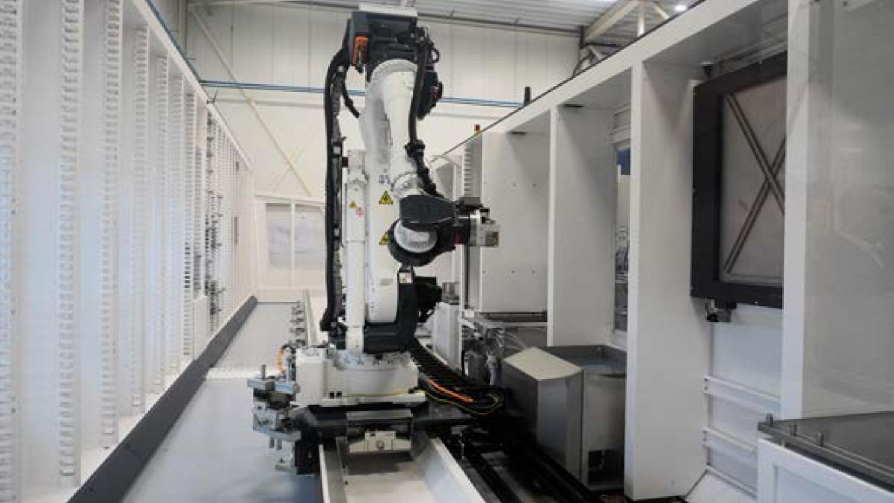
Jansen Machining Technology hat die beiden GROB-Maschinen an ein umfangreiches Automatisierungssystem von BMO Automation angebunden. Die Zelle kombiniert Paletten- und Werkstückhandling und ist auf maximale Flexibilität ausgelegt. Dadurch können unterschiedlichste Produkte in gemischter Reihenfolge gefertigt werden. Die Zelle ist mit einem Roboter ausgestattet, der über ein Schienensystem das Handling von Paletten und Werkstücken zwischen den verschiedenen Maschinen und Stationen übernimmt. Neben den beiden GROB-Bearbeitungszentren befindet sich in der Zelle auch ein Reinigungsbad, um Werkstücke direkt nach der Fertigung zu reinigen und trockenzublasen. So wird das Antrocknen von Kühlschmierstoffresten verhindert. Darüber hinaus können Werkstücke automatisiert gewendet werden, sodass auch die sechste Seite des Werkstücks mannlos bearbeitet werden kann. Eine zentrale Komponente hierfür ist ein elektrisch angesteuertes Spannsystem, das sich automatisch auf die Abmessungen des Werkstücks einstellt. Außerdem ist die Zelle bereits auf die Integration einer dritten Maschine vorbereitet, sodass eine zukünftige Erweiterung relativ einfach möglich ist.
„Die Integration der beiden Bearbeitungsmaschinen und der Automatisierungszelle verlief reibungslos. GROB und BMO haben dieses Projekt gemeinsam umgesetzt und die Anlage funktionsfähig übergeben. Damit sind wir äußerst zufrieden, und es ist ein großer Mehrwert zu wissen, dass man sich darauf verlassen kann.“
Hohe Auslastung und Reproduzierbarkeit
Ein wichtiges Ziel der Investition war es, eine hohe Auslastung zu erreichen. Für eine wirtschaftliche Automatisierung muss die Zelle nach Ansicht von Bussers mindestens 130 bis 140 Stunden pro Woche laufen. Das ist in einer High-Mix-Low-Volume-Umgebung anspruchsvoll, doch inzwischen wurden bereits Wochen erreicht, in denen diese Werte erzielt wurden. In der Praxis wird am Freitagnachmittag eine Wochenplanung gestartet, woraufhin die Maschinen bis Montagmorgen mannlos weiterproduzieren. Tagsüber liegt der Schwerpunkt auf dem Einrichten, dem Einstellen der Prozesse und der Logistik. „Theoretisch könnten wir mit einer vollständig bestückten Zelle bis zu mehrere Wochen mannlos produzieren“, so Bussers.
Anvil Group
Jansen ist Teil der Anvil Group. Diese Gruppe besteht aus mehreren spezialisierten Fertigungsunternehmen, darunter Job Precision, Rols, De Valk, Slagman, Contour Covering Technology und BKL Engineering. Gemeinsam treten sie unter dem Namen Anvil Industries auf und verfügen über Kompetenzen in den Bereichen Drehen, Fräsen, Blechbearbeitung, additive Fertigung und Engineering.
Die Strategie der Anvil Group zielt darauf ab, Größenvorteile zu nutzen und das Dienstleistungsangebot für Kunden zu erweitern. Durch die Bündelung von Kompetenzen kann die Gruppe komplexere Projekte übernehmen und eine größere Rolle innerhalb der Lieferketten ihrer Kunden spielen. Die projektbezogene Zusammenarbeit zwischen den verschiedenen Unternehmen wird immer häufiger. Gleichzeitig gibt es konkrete Pläne für eine internationale Expansion nach Asien und Nordamerika. Die Fertigungsindustrie bildet dabei das Fundament, unterstützt von VADO, einem langfristig orientierten Investor mit einem klaren Fokus auf Kontinuität und technologische Entwicklung.